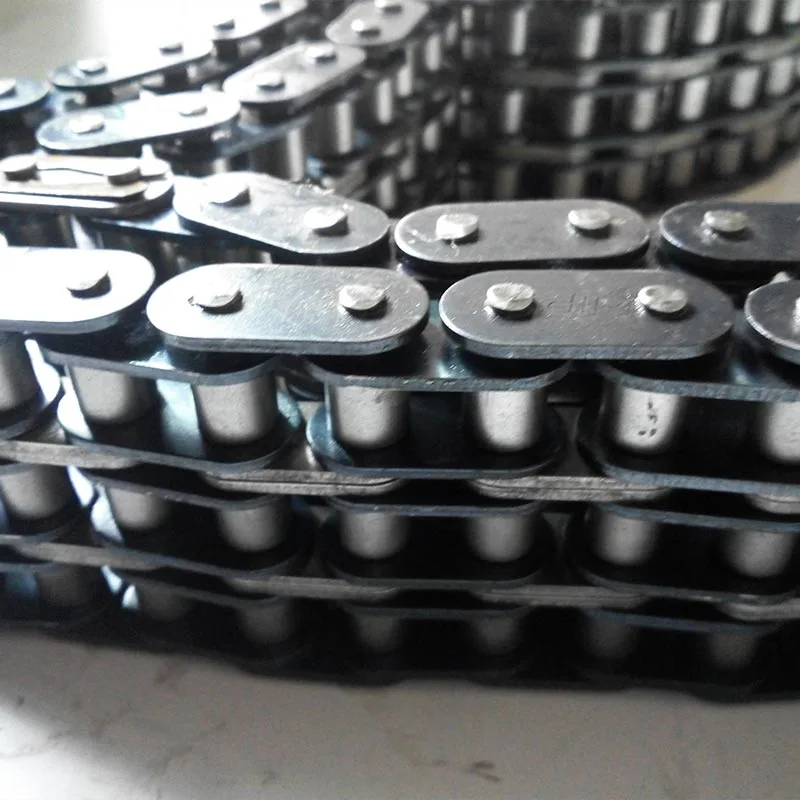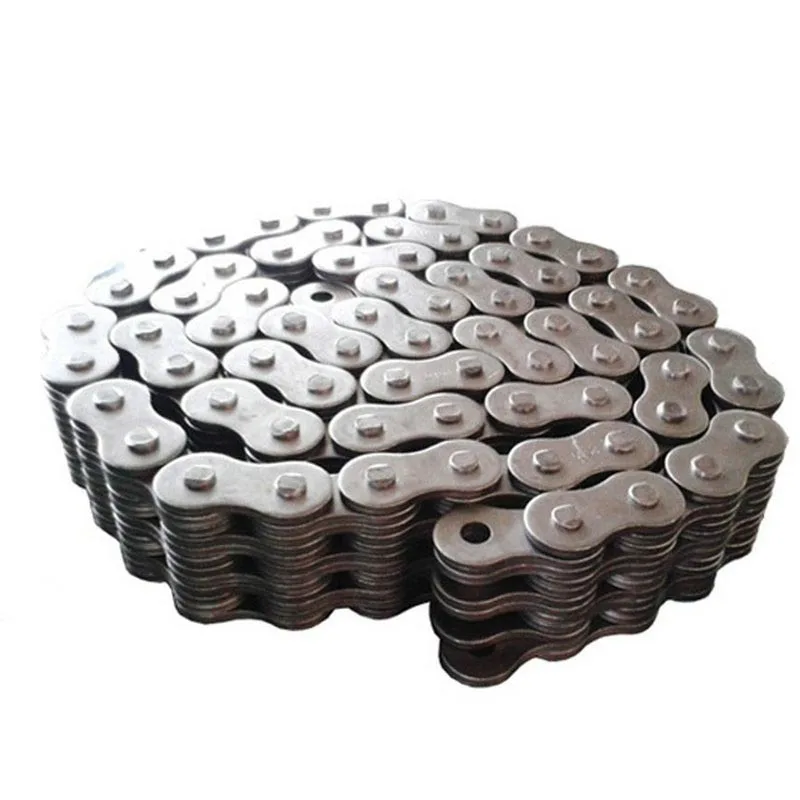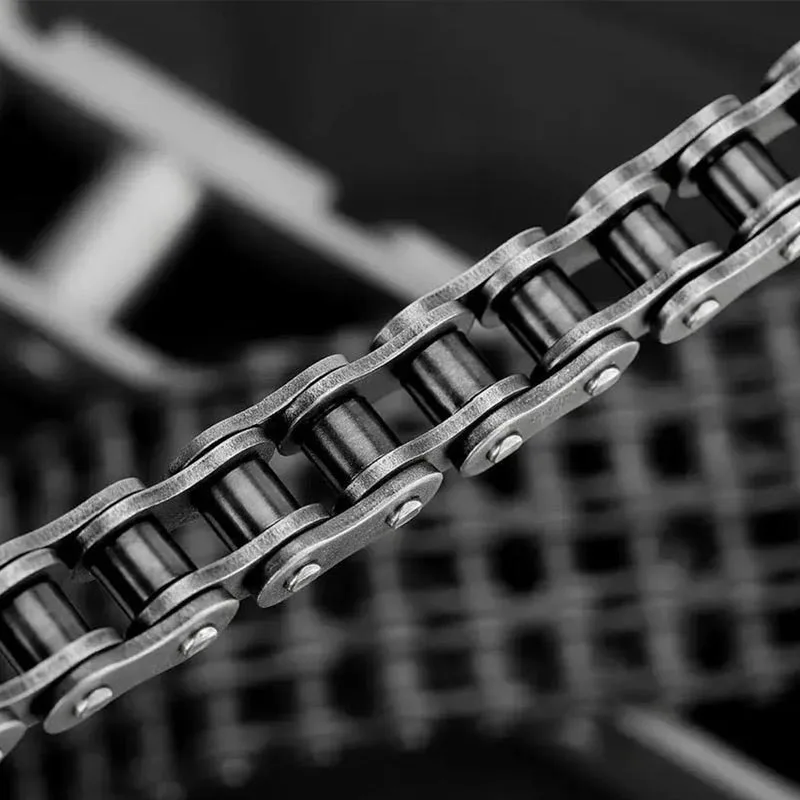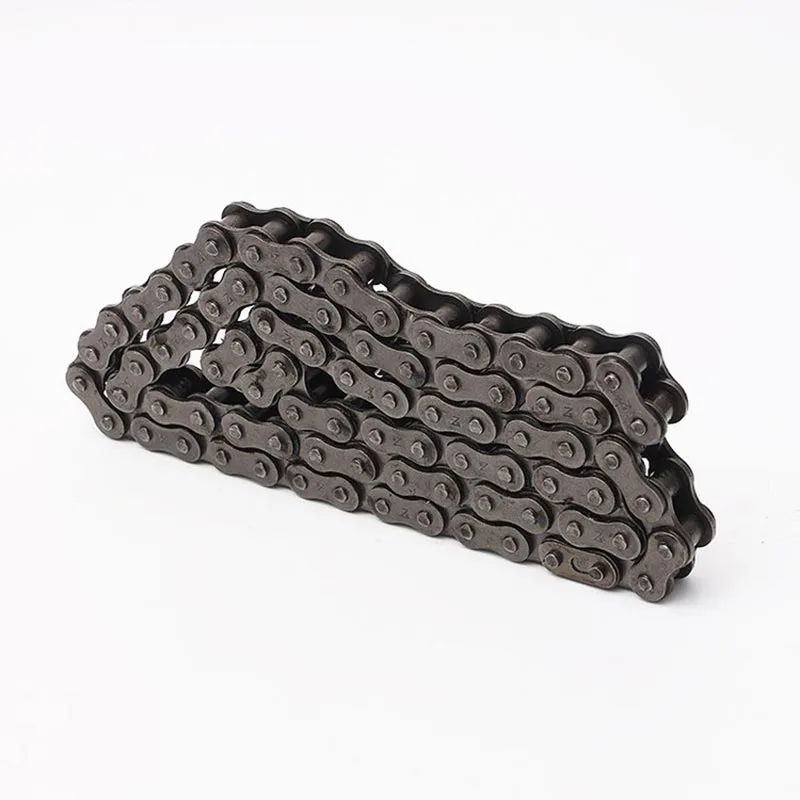
Τα εξαρτήματα μηχανημάτων μετάδοσης αναφέρονται στα βασικά εξαρτήματα που χρησιμοποιούνται σε κιβώτια ταχυτήτων, κινητήρες, άξονες μετάδοσης κίνησης και συστήματα ελέγχου κίνησης. Περιλαμβάνουν γρανάζια, άξονες, ρουλεμάν, συνδέσμους, οδοντωτούς τροχούς, τροχούς αλυσίδων, πλήμνες συγχρονιστή, άξονες σχισμής, ενώσεις γενικής χρήσης και σχετικά μηχανικά στοιχεία ακριβείας. Αυτά τα μέρη πρέπει να συνεργάζονται για να προσφέρουν ομαλή μετατροπή ροπής, ακριβείς λόγους ταχύτητας, χαμηλή αντίστροφη κίνηση και υψηλή αντοχή στην κόπωση.
YS STEELπαράγει αυτά τα εξαρτήματα χρησιμοποιώντας προηγμένες διαδικασίες κατεργασίας CNC, λείανσης γραναζιών, λείανσης, θερμικής επεξεργασίας και φινιρίσματος επιφανειών. Κάθε εξάρτημα κατασκευάζεται σύμφωνα με τα διεθνή πρότυπα όπως το ISO 1328 για την ακρίβεια των ταχυτήτων, το DIN 3962 για τις ανοχές των προφίλ δοντιών και το AGMA 2001 για τη βαθμολογία ταχυτήτων. Το αποτέλεσμα είναι μια σειρά προϊόντων που αποδίδει αξιόπιστα σε περιβάλλοντα υψηλού φορτίου, υψηλής ταχύτητας και υψηλής θερμοκρασίας.
Οι παρακάτω πίνακες συνοψίζουν τις κύριες τεχνικές παραμέτρους που καθοδηγούν την επιλογή υλικού, τις ανοχές μηχανικής κατεργασίας, τις επιλογές επιφανειακής επεξεργασίας και τη μηχανική απόδοση για εξαρτήματα μηχανημάτων μετάδοσης που παρέχονται από την YS STEEL. Αυτές οι τιμές βασίζονται σε τυπικές δυνατότητες παραγωγής. Οι προσαρμοσμένες προδιαγραφές μπορούν να παρέχονται κατόπιν αιτήματος.
Η επιλογή υλικού επηρεάζει άμεσα την ικανότητα φόρτωσης, την αντοχή στη φθορά, την αντοχή σε κρούση και την αντοχή στη διάβρωση. Η YS STEEL συνεργάζεται με μια ευρεία γκάμα χάλυβων και κραμάτων για να ταιριάζει σε συγκεκριμένες συνθήκες λειτουργίας.
| Βαθμός υλικού | Αντοχή σε εφελκυσμό (MPa) | Ισχύς διαρροής (MPa) | Σκληρότητα μετά από θερμική επεξεργασία | Τυπικά εξαρτήματα μηχανημάτων μετάδοσης |
|---|---|---|---|---|
| 20CrMnTi | ≥1080 | ≥835 | HRC 58-62 (θήκη σκληρυμένη) | Γρανάζια, δακτύλιοι συγχρονισμού, γρανάζι |
| 42CrMo | ≥980 | ≥785 | HRC 28-32 (σβησμένο και μετριασμένο) | Άξονες, σύνδεσμοι, φλάντζες |
| 40Cr | ≥900 | ≥700 | HRC 48-55 (επαγωγική σκλήρυνση) | Άξονες, γρανάζια, πλήμνες τροχών |
| 45# Χάλυβας | ≥600 | ≥355 | HRC 20-25 (κανονικοποιημένο) | Άξονες χαμηλού φορτίου, αποστάτες, περιβλήματα ρουλεμάν |
| 20CrNiMo | ≥1100 | ≥850 | HRC 58-62 (ανθρακωμένο) | Γρανάζια βαρέως τύπου, άξονες |
| AISI 8620 | ≥980 | ≥735 | HRC 58-62 (θήκη σκληρυμένη) | Γρανάζια μετάδοσης, διαφορικά μέρη |
| AISI 4140 | ≥1000 | ≥800 | HRC 30-36 (σβησμένο και μετριασμένο) | Άξονες μετάδοσης κίνησης, πλήμνες ζεύξης |
| 17-4PH Ανοξείδωτο | ≥1310 | ≥1180 | HRC 40-47 (ηλικιακά σκληρυμένο) | Ανταλλακτικά μετάδοσης θαλάσσης, εξαρτήματα μετάδοσης κίνησης για τρόφιμα |
Η ακρίβεια είναι κρίσιμη για τη μείωση των κραδασμών, του θορύβου και της πρόωρης φθοράς στα συστήματα μετάδοσης ισχύος. Η YS STEEL διατηρεί αυστηρές ανοχές σε όλες τις οικογένειες εξαρτημάτων.
| Τύπος μέρους | Ανοχή εσωτερικής διαμέτρου | Ανοχή εξωτερικής διαμέτρου | Ακρίβεια προφίλ δοντιού | Τραχύτητα επιφάνειας (Ra) |
|---|---|---|---|---|
| Γρανάζια | H7 | h6 | DIN 6-8 | 0,8-1,6 μm |
| Άξονες | — | h6 | — | 0,4-0,8 μm |
| Συνδέσεις | H7 | h6 | — | 0,8-1,6 μm |
| Γρανάζια | H8 | h6 | ANSI B29.1 | 1,6-3,2 μm |
| Περιβλήματα ρουλεμάν | Κ7 | js6 | — | 0,8-1,6 μm |
| Άξονες Spline | — | h6 | DIN 5480 | 0,8-1,0 μm |
Όλες οι διαστάσεις επαληθεύονται χρησιμοποιώντας μηχανές μέτρησης συντεταγμένων (CMM), προβολείς προφίλ και κέντρα μέτρησης με γρανάζια. Η στρογγυλότητα, η κυλινδρικότητα και η απελευθέρωση ελέγχονται εντός 0,01-0,03 mm ανάλογα με το μέγεθος και την εφαρμογή του εξαρτήματος.
Οι επιφανειακές επεξεργασίες ενισχύουν την αντοχή στην κόπωση, την αντοχή στη διάβρωση και τη συμπεριφορά τριβής. Το YS STEEL προσφέρει πολλαπλές διαδικασίες φινιρίσματος που μπορούν να συνδυαστούν για να επιτύχουν την επιθυμητή απόδοση.
| Τύπος θεραπείας | Βάθος θήκης (mm) | Επιφανειακή Σκληρότητα | Κύριο όφελος | Κοινή χρήση |
|---|---|---|---|---|
| Ενυδάτωση | 0,8-2,0 | HRC 58-62 | Υψηλή σκληρότητα επιφάνειας με σκληρό πυρήνα | Γρανάζια βαρέως τύπου, άξονες |
| Εναζώτωση | 0,3-0,5 | HV 800-1100 | Εξαιρετική αντοχή στη φθορά και στο γδάρσιμο | Γρανάζια ακριβείας, σφήνες |
| Επαγωγική σκλήρυνση | 1,5-4,0 | HRC 50-55 | Επιλεκτική σκλήρυνση με ελάχιστη παραμόρφωση | Άξονες, γρανάζια, γεμιστήρες ρουλεμάν |
| Μαύρο Οξείδιο | — | — | Ήπια αντιδιαβρωτική προστασία, αισθητικό φινίρισμα | Γενικό υλικό, ζεύξεις |
| Ψευδαργύρωση | — | — | Θυσιαστική αντιδιαβρωτική προστασία | Συνδετήρες, εκτεθειμένοι σύνδεσμοι |
| Shot Peening | — | — | Βελτιώνει τη διάρκεια της κόπωσης λόγω πίεσης | Γρανάζια, άξονες υπό κυκλικά φορτία |
Ο παρακάτω πίνακας παραθέτει τυπικά δεδομένα απόδοσης για τυπικά ανταλλακτικά μηχανημάτων μετάδοσης κίνησης YS STEEL. Οι πραγματικές τιμές εξαρτώνται από τη γεωμετρία, το υλικό και τις συνθήκες λίπανσης.
| Παράμετρος | Σειρά | Σημειώσεις |
|---|---|---|
| Ενότητα (γρανάζι) | 0,5-40 | Προσαρμοσμένες μονάδες διαθέσιμες έως και 60 |
| Μέγιστη διάμετρος γραναζιού | 2000 χλστ | Έως 3000 mm για ειδικές παραγγελίες |
| Μέγιστο μήκος άξονα | 3000 χλστ | Υποστηρίζεται από κέντρα τόρνευσης και λείανσης CNC |
| Μέγιστη χωρητικότητα ροπής | Έως 500.000 Nm | Εξαρτάται από το υλικό και τη θερμική επεξεργασία |
| Μέγιστη Ταχύτητα Περιστροφής | Έως 15.000 σ.α.λ | Απαιτεί δυναμική εξισορρόπηση για υψηλή ταχύτητα |
| Εύρος θερμοκρασίας λειτουργίας | -40°C έως +200°C | Διατίθενται ειδικά κράματα για υψηλότερες θερμοκρασίες |
| Backlash εργαλείων | 0,005-0,15 χλστ | Με βάση την κατηγορία AGMA και το μέγεθος του γραναζιού |
| Αποδοτικότητα μετάδοσης | 97-99,5% | Για σωστά λιπανμένα ζεύγη ταχυτήτων |
| Επίπεδο θορύβου | ≤75 dB(A) | Μετρήθηκε στο 1 m υπό ονομαστικό φορτίο |
Η YS STEEL συνδυάζει τη μεταλλουργική τεχνογνωσία με τη μηχανική κατεργασία ακριβείας για την παραγωγή ανταλλακτικών μηχανημάτων μετάδοσης που ξεπερνούν τις γενικές εναλλακτικές σε απαιτητικές εφαρμογές. Τα βασικά πλεονεκτήματα περιλαμβάνουν:
Τα ανταλλακτικά μηχανημάτων μετάδοσης της YS STEEL χρησιμοποιούνται σε ένα ευρύ φάσμα βιομηχανιών όπου η πυκνότητα ισχύος, η αξιοπιστία και η μεγάλη διάρκεια ζωής είναι απαραίτητα.
Κάθε παραγγελία ανταλλακτικών μηχανημάτων μετάδοσης ακολουθεί μια αυστηρή ροή εργασιών κατασκευής για να διασφαλιστεί η επαναληψιμότητα και η συμμόρφωση με τις απαιτήσεις των πελατών. Η διαδικασία ξεκινά με την επιθεώρηση πρώτων υλών, όπου οι ράβδοι χάλυβα ή τα σφυρήλατα ελέγχονται για χημική σύνθεση και εσωτερικά ελαττώματα χρησιμοποιώντας φασματόμετρα και δοκιμές υπερήχων.
Στη συνέχεια, οι εργασίες τόρνευσης, φρεζαρίσματος και λείανσης με CNC διαμορφώνουν τα εξαρτήματα. Για γρανάζια που απαιτούν υψηλή ακρίβεια, η λείανση ή η λείανση των γραναζιών πραγματοποιείται μετά από θερμική επεξεργασία. Οι κύκλοι θερμικής επεξεργασίας όπως η ενανθράκωση, η απόσβεση, η σκλήρυνση ή η νιτρίωση ελέγχονται με ακρίβεια για την επίτευξη του καθορισμένου προφίλ σκληρότητας. Μετά τη θερμική επεξεργασία, τα μέρη υποβάλλονται σε επιθεώρηση διαστάσεων, μέτρηση τραχύτητας επιφάνειας και δοκιμή σκληρότητας.
Οι λειτουργικές δοκιμές περιλαμβάνουν επαλήθευση σχεδίου επαφής γραναζιών, μέτρηση αντίστροφης κίνησης και δυναμική εξισορρόπηση για περιστρεφόμενα μέρη υψηλής ταχύτητας. Οι τελικές εκθέσεις επιθεώρησης παρέχονται με κάθε αποστολή, που τεκμηριώνουν όλες τις κρίσιμες διαστάσεις και τα πιστοποιητικά υλικού.
Ε: Ποιοι είναι οι πιο συνηθισμένοι τύποι ανταλλακτικών μηχανημάτων μετάδοσης που χρησιμοποιούνται σε βιομηχανικό κιβώτιο ταχυτήτων;
Α: Οι πιο συνηθισμένοι τύποι περιλαμβάνουν γρανάζια με προφίλ οδοντωτών οδοντωτών τροχών, άξονες γραναζιών, σχιστούς άξονες, γεμιστήρες ρουλεμάν, συνδέσμους και αποστάτες. Τα γρανάζια μπορεί να είναι τύπου στροφείου, ελικοειδούς, λοξότμητου ή ατέρμονα, ανάλογα με τη σχεδίαση του κιβωτίου ταχυτήτων. Οι άξονες κατασκευάζονται συνήθως από κράμα χάλυβα μέτριας περιεκτικότητας σε άνθρακα και σκληρύνονται στις περιοχές έδρασης ρουλεμάν και γραναζιών. Οι σύνδεσμοι συνδέουν το κιβώτιο ταχυτήτων με τον κύριο μηχανισμό κίνησης ή τον μηχανισμό κίνησης και πρέπει να ανέχονται γωνιακή και αξονική κακή ευθυγράμμιση. Οι δακτύλιοι διαχωρισμού διατηρούν τη σωστή αξονική τοποθέτηση των ρουλεμάν και των γραναζιών. Η YS STEEL κατασκευάζει όλα αυτά τα εξαρτήματα ως μεμονωμένα εξαρτήματα ή ως πλήρη ταιριαστά σετ σύμφωνα με τα σχέδια των πελατών.
Ε: Πώς μπορώ να επιλέξω το σωστό υλικό για ανταλλακτικά μηχανημάτων μετάδοσης;
Α: Η επιλογή υλικού εξαρτάται από την καταπόνηση λειτουργίας, το φορτίο κρούσης, τη θερμοκρασία και τις συνθήκες φθοράς. Για υψηλή καταπόνηση επαφής και κόπωση κάμψης σε γρανάζια, προτιμώνται χάλυβες με σκληρυμένο περίβλημα όπως 20CrMnTi, 20CrNiMo ή AISI 8620 επειδή παρέχουν σκληρή επιφάνεια και σκληρό πυρήνα. Για άξονες που αντιμετωπίζουν φορτία στρέψης και κάμψης, οι κραματοποιημένοι χάλυβες μεσαίου άνθρακα όπως ο 42CrMo ή ο AISI 4140 προσφέρουν καλή ισορροπία αντοχής και ικανότητας επεξεργασίας. Σε διαβρωτικά περιβάλλοντα, οι μαρτενσιτικοί ανοξείδωτοι χάλυβες όπως το 17-4PH παρέχουν τόσο αντοχή όσο και αντοχή στη διάβρωση. Οι μηχανικοί της YS STEEL μπορούν να πραγματοποιήσουν ανάλυση πεπερασμένων στοιχείων και να προτείνουν το πιο οικονομικό υλικό που πληροί τον απαιτούμενο παράγοντα ασφάλειας.
Ε: Ποιες επεξεργασίες επιφάνειας προσφέρει η YS STEEL για ανταλλακτικά μηχανημάτων μετάδοσης κίνησης;
Α: Η YS STEEL προσφέρει ενανθράκωση, νιτρίωση, επαγωγική σκλήρυνση, μαύρο οξείδιο, επίστρωση ψευδαργύρου, επίστρωση χρωμίου και επίστρωση βολής. Η ενανθράκωση παράγει βάθος θήκης 0,8-2,0 mm με επιφανειακή σκληρότητα HRC 58-62, ιδανική για γρανάζια βαρέως τύπου. Το Nitriding δημιουργεί ένα λεπτότερο περίβλημα 0,3-0,5 mm με σκληρότητα έως HV 1100, κατάλληλο για γρανάζια ακριβείας που απαιτούν ελάχιστη παραμόρφωση. Η επαγωγική σκλήρυνση σκληραίνει επιλεκτικά τους κρίκους άξονα και τα δόντια του γραναζιού με βάθη θήκης από 1,5 έως 4,0 mm. Για αντιδιαβρωτική προστασία εφαρμόζεται επίστρωση ψευδαργύρου ή μαύρο οξείδιο. Σε οποιαδήποτε από αυτές τις θεραπείες μπορεί να προστεθεί το peening με σφηνάκι για να βελτιωθεί η αντίσταση στην κόπωση προκαλώντας υπολειπόμενη συμπίεση.
Ε: Ποια μέτρα ποιοτικού ελέγχου χρησιμοποιούνται από την YS STEEL για ανταλλακτικά μηχανημάτων μετάδοσης;
Α: Η YS STEEL ακολουθεί μια διαδικασία ποιοτικού ελέγχου πολλαπλών σταδίων. Οι εισερχόμενες πρώτες ύλες επαληθεύονται με φασματόμετρα οπτικών εκπομπών για τη χημική σύσταση και δοκιμές υπερήχων για εσωτερικά ελαττώματα. Κατά τη μηχανική κατεργασία, οι επιθεωρήσεις κατά τη διαδικασία χρησιμοποιούν μικρόμετρα, δαγκάνες και CMM για την επαλήθευση των διαστάσεων. Μετά τη θερμική επεξεργασία, οι ελεγκτές σκληρότητας ελέγχουν τη σκληρότητα της επιφάνειας και του πυρήνα σε πολλά σημεία. Τα κέντρα μέτρησης γραναζιών αξιολογούν το προφίλ των δοντιών, τη γωνία έλικας και την ακρίβεια του βήματος σύμφωνα με τα πρότυπα DIN ή AGMA. Η δοκιμή μαγνητικών σωματιδίων ανιχνεύει επιφανειακές ρωγμές σε κρίσιμα μέρη. Κάθε αποστολή περιλαμβάνει μια έκθεση επιθεώρησης διαστάσεων, πιστοποιητικό υλικού και αρχείο θερμικής επεξεργασίας για την παροχή πλήρους ιχνηλασιμότητας.